

양날 스레딩 다이
특수 호환성: 지능형 스레딩 기계용으로 독점적으로 설계된 이 다이는 지능형 스레딩 장비의 작동 매개변수와 완벽하게 일치하는 고정밀 가공 구조를 특징으로 하며, 산업 자동 및 반자동 스레딩 작업 흐름에 적합한 주류 모델에 대한 추가 조정 없이 원활한 맞춤과 안정적인...
See Details
4인치 소방본관, 대략 40개의 연결부, 2주간의 인수 날짜, 2인치 등급의 기계. 이러한 단일 불일치는 파이프 스레딩에서 가장 비용이 많이 드는 실수이며, 이는 임대 장비, 초과 근무 또는 검사 당일 게이지 점검에 실패한 스레드로 나타납니다. 수정 사항은 기본적으로 더 큰 시스템이 아닙니다. 세 가지 변수, 즉 파이프 크기와 벽 두께, 검사관이 측정할 나사산 표준, 교대 근무당 직원이 절단해야 하는 조인트 수 등 세 가지 변수가 올바르게 일치합니다.
이 세 가지를 올바르게 맞추면 가격을 포함한 다른 모든 것이 논리적으로 따릅니다. 잘못 이해하면 마력이 아무리 많아도 보상되지 않습니다.
마케팅을 벗겨내고 스레딩 기계는 파이프를 고정하는 척, 스레드를 절단하는 다이 헤드, 스레드를 돌리는 드라이브, 윤활 및 칩 처리, 지지 스탠드 또는 벤치의 다섯 부분으로 구성된 시스템입니다. 그 중 어느 하나의 약점은 타원형 파이프, 찢어진 실, 또는 하중을 받아 바닥을 가로질러 걷는 기계로 나타납니다.
가격보다 먼저 주목해야 할 다섯 가지 사양은 다음과 같습니다.
프로젝트에서 가장 큰 파이프로 시작한 다음 한 가지 크기의 헤드룸을 추가합니다. 작업에 4인치 라이저와 6인치 헤더가 포함된 경우 4인치 기계는 이미 너무 작습니다. 작업이 1/2~2인치 HVAC 및 스프링클러 분기 라인인 경우 4인치 기계는 현장에서 자본을 낭비하고 추가 중량을 발생시킵니다.
일반적인 설치 및 유지 관리 작업의 경우 세 가지 등급의 기계가 대부분의 상황을 처리합니다.
| 수업 | 일반 용량 | 스레딩 방식 | 다음에 가장 적합합니다. | 실질적인 주의 |
|---|---|---|---|---|
| 수동 래칫 스레더 | 1/2~2인치 | 수동식, 단일 다이 헤드 | 수리, 소규모 타이인, 제한된 공간 | 운전자 피로, 장거리 주행 시 일관성 없는 테이퍼 |
| 이중 속도 전기 | 15~100mm(1/2~4인치) | 모터 구동, 두 가지 속도 범위 | 현장 설치, 소방 배관, HVAC 주전원 | 안정적인 전력과 올바른 다이 마모 관리가 필요합니다. |
| 자동 지능형 | 일반적으로 4인치 이상으로 구성 가능 | 전동식 클램핑, 공급 및 윤활 | 제작 공장, 높은 조인트 수, 비표준 스레드 | 높은 자본 비용, 숙련된 운영자 및 계획된 유지 관리 필요 |
SQ100과 같은 이중 속도 전기 기계는 15~100mm를 커버하고 SQ65는 15~65mm를 커버합니다. 한 사이즈 등급의 차이가 3인치 라인이 일상적인지 불가능한지 결정합니다.
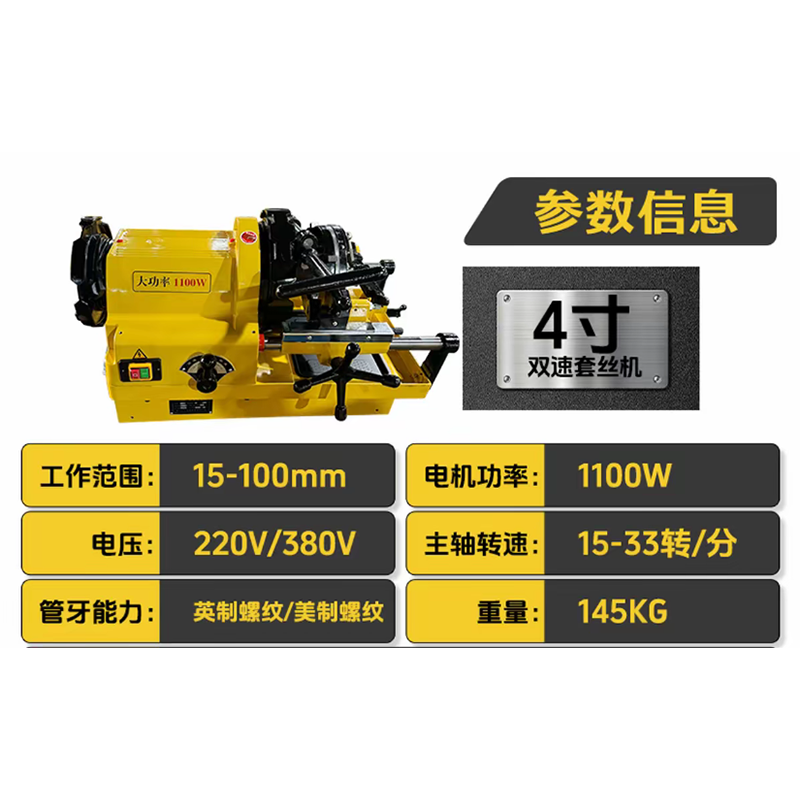 SQ100 4인치 15-100mm 이중 속도 전기 파이프 스레딩 기계 이 SQ100 4인치 15-100mm 이중 속도 전기 파이프 스레딩 기계는 15-100mm의 작업 범위로 정확하고 효율적인 파이프 스레딩 작업을 위해 설계되었습니다. 제품보기 →
또한 재료 호환성을 확인하십시오. 탄소강 나사산이 용이함; 스테인리스, 아연 도금 및 합금 파이프에는 더 느린 속도, 더 날카로운 다이 및 더 많은 절삭유가 필요하며 일부 얇은 벽 스테인리스 등급은 완전히 다른 방법으로 절단해야 합니다.
결정은 선호가 아니라 산술적입니다. 2인치 탄소강의 경우 수동 스레더는 일반적으로 설정 및 처리를 포함하면 조인트당 8~15분이 소요됩니다. 이중 속도 전기 기계를 사용하면 대략 3~5분 정도 소요됩니다. 전동 클램핑, 공급 및 윤활 기능을 갖춘 자동 기계는 1.5~2.5분에 도달할 수 있으며 작업자는 현재 스레드가 절단되는 동안 다음 파이프를 자유롭게 준비할 수 있습니다.
그 차이에 승무원 비용을 곱하십시오. 150개의 조인트에서 조인트당 12분에서 3분 사이의 간격은 거부된 스레드에 대한 재작업을 계산하기 전 단일 작업에 대한 대략 22시간의 노동 시간입니다. 그것은 일반적으로 클래스를 올리는 것에 대한 전체 정당성입니다.
자동 기계는 세 가지 특정 상황에서 가격을 얻습니다. 반복적인 크기로 인한 높은 조인트 수, 반복 가능한 피치와 깊이를 요구하는 혼합 또는 비표준 스레드 사양, 스레드 품질이 다운스트림 조립에 직접적인 영향을 미치는 작업장입니다. 5가지 크기에 걸쳐 일주일에 20개의 조인트를 절단하는 계약업체의 경우 이중 속도 전기 기계를 구입하는 것이 더 좋으며, 비용 절감은 다이, 예비 부품 및 예비 척에 속합니다.
자동화가 결과를 진정으로 변화시키는 곳은 일관성입니다. 공급 속도와 윤활을 제어하는 기계는 교대근무 사이에 나사산의 변화를 유발하는 작업자 변수를 제거합니다. 이는 검사관이 10개 중 1개의 조인트를 측정할 때 중요합니다. 우리의 스레딩 솔루션 순수한 속도보다는 반복 가능한 출력이라는 아이디어를 바탕으로 구축되었습니다.
 지능형 스레딩 머신 1. 파이프 직경 자동 식별 제품보기 →
스레드 결함이 즉시 실패하는 경우는 거의 없습니다. 압력 테스트 중이나 열 순환 시즌 후에는 실패합니다. 세 가지 수표가 대부분을 포착합니다.
NPT 나사산은 1:16에서 테이퍼가 형성되어 있으며, 테이퍼는 과도하게 조여서 강제로 밀어넣는 것이 아니라 다이로 절단해야 합니다. 올바르게 절단된 NPT 조인트는 대략 2~3바퀴 정도 남은 상태에서 손으로 단단히 조립한 다음 렌치로 2~3바퀴 돌려야 합니다. 회전 수가 적다는 것은 스레드 크기가 작다는 것을 의미합니다. 더 많은 것은 실이 너무 깊게 절단되었거나 다이가 마모되었음을 의미합니다.
빠른 현장 점검을 위해서는 피치 게이지를 사용하고 승인을 위해서는 링 또는 플러그 게이지를 사용하십시오. 일반적인 공차 위치는 기본 게이지 평면에서 플러스 또는 마이너스 1회전입니다. 교대 근무 중에 관절이 마이너스 방향으로 표류하면 중지하고 다이를 검사하십시오. 마모는 점진적이고 균일하므로 모든 후속 스레드가 이를 상속합니다.
찢어지거나 덜덜 떨리거나 흠집이 난 나사산은 무딘 다이, 충분하지 않거나 잘못된 절삭유, 너무 높은 스핀들 속도 또는 동심원으로 고정되지 않은 파이프 등 네 가지 원인을 가능성 순으로 나타냅니다. 다이 헤드를 비난하기 전에 척을 확인하십시오.
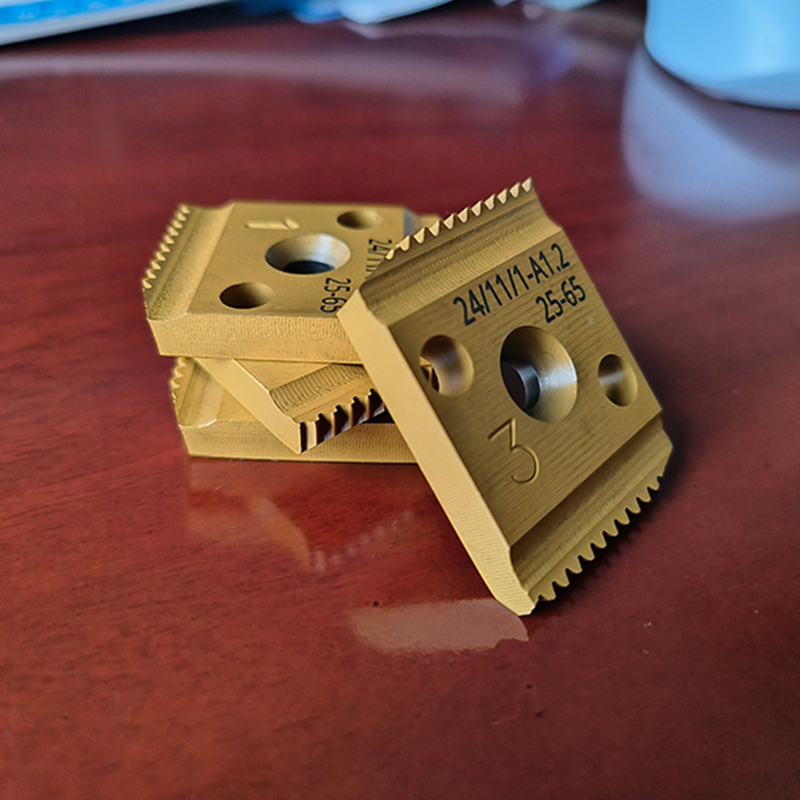
다이는 스레딩 예산이 조용히 누출되는 곳입니다. 고속도강 다이는 특히 스테인리스 및 아연 도금 파이프에서 탄소강 다이보다 훨씬 긴 모서리를 유지하며 파이프 벽 두께가 다양할 때 발생하는 단속 절단을 견딜 수 있습니다. 앞 가장자리와 뒷 가장자리를 모두 절단한 양날 디자인으로 패스당 필요한 토크를 줄이고 구매 가격이 약간 더 높지만 더 깨끗한 문장을 생성합니다.
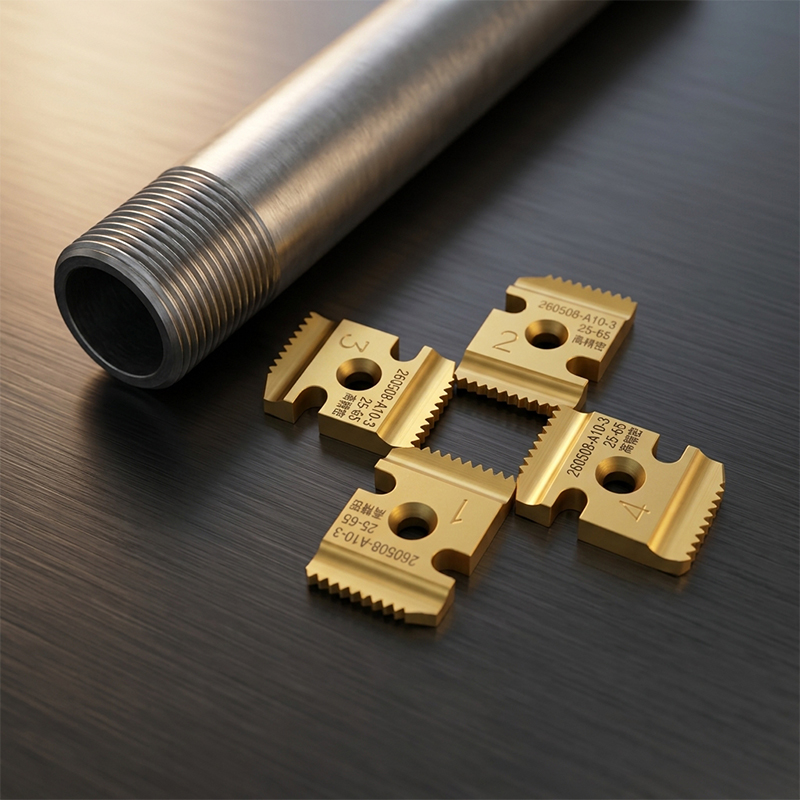 양날 스레딩 다이 특수 호환성: 지능형 스레딩 기계용으로 독점적으로 설계된 다이는 작업과 완벽하게 일치하는 고정밀 가공 구조를 특징으로 합니다. 제품보기 →
강철에서는 절삭유가 선택 사항이 아닙니다. 이는 다이를 냉각하고 칩을 플러시하며 마손을 유발하는 마찰을 제어합니다. 유체를 절약하기 위해 기계를 건조하게 가동하면 일반적으로 다이 소비량이 두 배로 늘어나고 거부율이 높아집니다. 이는 유체 자체보다 훨씬 더 큰 비용입니다. 재순환된 유체가 연마 부스러기를 절삭 날로 다시 옮기지 않도록 칩 트레이 또는 분리기를 루프에 유지하십시오.
프로젝트가 지정하는 정확한 표준에 따라 주문하고 현장에 예비 세트 하나를 보관하십시오. 하나의 마모된 다이는 교체 배송 동안 전체 승무원을 하루 동안 유휴 상태로 만들 수 있습니다.
기계가 도착하기 전에 소모품을 확인하십시오. 이중 속도 전기 스레더는 일반적으로 단상 220V 및 3상 380V 구성으로 제공되며 현장에서 두 구성을 서로 바꿔 사용할 수 없습니다. 연장 리드가 길면 시동이 느려지고 모터가 소손되는 등 전압 강하가 발생합니다. 가능한 가장 짧고 견고한 케이블을 사용하고 잔류 전류 장치로 회로를 보호하십시오.
숙련된 직원이 적용하는 실용적인 안전 사항: 양손이 다이 헤드에 닿지 않도록 하는 발 스위치, 회전 척 보호, 손이 닿는 범위 내 비상 정지, 기계가 걷기 시작하거나 파이프가 이동하는 경우 즉시 정지. 습한 장소와 겨울 야외 작업에서는 케이블 상태에 특별한 주의가 필요하며, 장비는 자투리 나무 위에 기대어 놓기보다는 스탠드나 벤치에 수평을 맞춰야 합니다.
냉간 절단 톱과 기타 준비 도구도 동일한 방식으로 사용해야 합니다. 버가 없는 정사각형 파이프 끝단은 연마 디스크로 절단하는 것보다 훨씬 더 정확하게 나사산을 만들며, 버릇없는 나사산을 다시 절단하는 것보다 디버링하는 데 몇 초가 걸립니다.
클래스 간의 균형을 포함하여 선택 프로세스에 대한 더 자세한 내용은 다음 실무 가이드를 참조하세요. 파이프 스레딩 기계를 선택하는 방법 .
스레드할 가장 큰 파이프, 검사관이 측정할 스레드 표준, 직원이 각 교대조에서 생산해야 하는 조인트 수를 구입하세요. 이 세 가지 답변은 이중 속도 전기 기계 또는 자동 지능형 장치가 올바른 구매인지 여부를 결정하고 금형 및 윤활에 얼마를 지출해야 하는지도 결정합니다. 무딘 다이나 미끄러진 척으로 인해 발생한 모든 거부는 현장이 아닌 구매 단계에서 결정되었습니다.

특수 호환성: 지능형 스레딩 기계용으로 독점적으로 설계된 이 다이는 지능형 스레딩 장비의 작동 매개변수와 완벽하게 일치하는 고정밀 가공 구조를 특징으로 하며, 산업 자동 및 반자동 스레딩 작업 흐름에 적합한 주류 모델에 대한 추가 조정 없이 원활한 맞춤과 안정적인...
See Details
이 21V 리튬 이온 브러시리스 로터리 해머는 콘크리트, 석재 및 기타 단단한 재료에 드릴링 및 끌 작업을 위해 설계된 산업용 도구입니다. 고출력 브러시리스 모터와 임팩트 메커니즘을 갖추고 있어 다양한 작업 요구 사항에 맞게 드릴링, 치즐링 및 임팩트 모드를...
See Details
이 220V 14" 영구 자석 가변 주파수 콜드 쏘는 금속 프로파일 절단용으로 설계된 산업용 절단 도구입니다. 안정적으로 조절 가능한 절단 속도를 갖춘 영구 자석 가변 주파수 모터와 14인치 카바이드 팁 콜드 쏘 블레이드를 갖춘 이 제품은 2차 마무리가 필요...
See Details
XJ.709 21V 리튬 이온 고자성 브러시리스 로터리 해머는 Xiaojia 브랜드의 산업용 해머입니다. 고자성 브러시리스 모터를 탑재해 표준 브러시리스 모터에 비해 토크는 30% 더 높고 에너지 소비량은 20% 낮습니다. 도구 없이 비트를 변경할 수 있는 SDS...
See Details
XJ.608 21V 리튬 이온 브러시리스 해머 드릴/드라이버는 Xiaojia 브랜드의 다용도 산업용 무선 드릴입니다. 드릴링, 스크루드라이빙 및 임팩트 드릴링을 위한 해머/드릴 듀얼 모드 전환 기능이 있는 브러시리스 모터를 갖춘 이 제품은 목재, 금속, 콘크...
See Details
XJ.615 21V 리튬 이온 브러시리스 해머 드릴/드라이버는 Xiaojia 브랜드의 이중 목적 무선 드릴입니다. 무선 휴대성을 위한 21V 배터리 팩과 최대 토크 140N·m의 고출력 브러시리스 모터로 구동되는 이 제품은 두 가지 속도 설정이 가능한 해머/드릴 ...
See Details
XJ.617 21V 리튬 이온 브러시리스 해머 드릴/드라이버는 Xiaojia 브랜드의 고강도 다기능 드릴입니다. 170N·m 최대 토크와 더 큰 충격 에너지를 갖춘 업그레이드된 브러시리스 모터를 갖추고 있어 고경도 콘크리트, 화강암 및 기타 단단한 재료의 드릴링을...
See Details
XJ.908 21V 리튬 이온 고자성 브러시리스 앵글 그라인더는 Xiaojia 브랜드의 산업용 등급 그라인더입니다. 고자성 브러시리스 모터를 탑재해 표준 그라인더에 비해 분쇄 효율성은 30% 높고 에너지 소비량은 20% 낮습니다. 100mm 디스크 크기로 0...
See Details
XJ.204 16V 4" 브러시리스 전기톱은 Xiaojia 브랜드의 소형 리튬 이온 전기톱입니다. 4인치 가이드 바가 있는 16V 브러시리스 모터로 구동되는 이 제품은 가볍고 한 손으로 작동하여 나무, 가지, 작은 목재를 빠르게 절단할 수 있으며, 손톱보다 ...
See Details
이 백팩 리튬 배터리 팩은 전동 공구의 장시간 연속 작동을 위해 설계된 대용량 휴대용 전원 공급 장치입니다. 고속 리튬 배터리 셀을 사용하여 가볍고 고용량이며 표준 휴대용 배터리 팩을 훨씬 초과하는 런타임으로 여러 21V-60V 도구에 동시에 전원을 공급할 ...
See Details
Copyright © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

